5.2.3. Organisation d’une ligne de production artisanale de pizzas
Comme mentionné précédemment, après avoir simulé un processus déjà optimisé, inspiré des standards de l’Industrie 4.0, nous avons ensuite modélisé un système artisanal, non automatisé et entièrement manuel.
5.2.3.1. Les différentes outils de ce modèle
Dans cette section, nous décrivons les différentes outils de ce modèle, en détaillant les choix effectués pour concevoir une chaîne de production artisanale et non automatisée.
Préparateur de pâte:
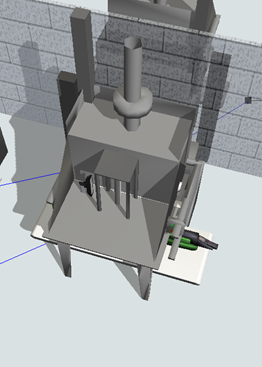
Dispositif destiné à mélanger la farine, la levure et l’eau pour obtenir une pâte homogène. Les opérateurs utilisent un bac préalablement rempli avec l’ensemble des ingrédients, qu’ils insèrent ensuite dans le préparateur.
Terminale :
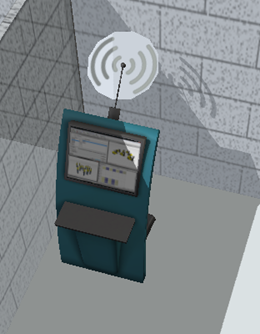
Outil de coordination permettant aux opérateurs de partager et d’exécuter les mêmes tâches de manière synchronisée.
Établi :
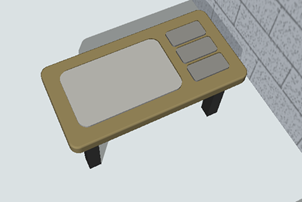
Table de travail conçue pour façonner et aplatir la pâte, ainsi que pour ajouter les condiments. Son utilisation requiert l’intervention d’un opérateur.
Four :
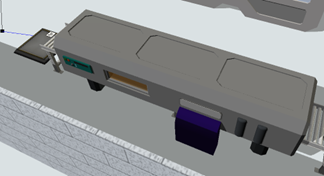
Équipement destiné à la cuisson des pizzas. Il assure une cuisson homogène en environ 10 minutes, selon les caractéristiques du produit et la température de consigne.
Refroidisseur :
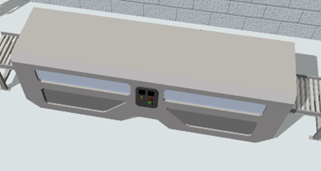
Dispositif utilisé pour abaisser la température de la pâte après cuisson. Un refroidissement d’environ 30 minutes est nécessaire avant la phase de congélation, afin de garantir la qualité du produit et le respect des normes de conservation.
5.2.3.2. Résultat final : notre pizzeria artisanale simulée
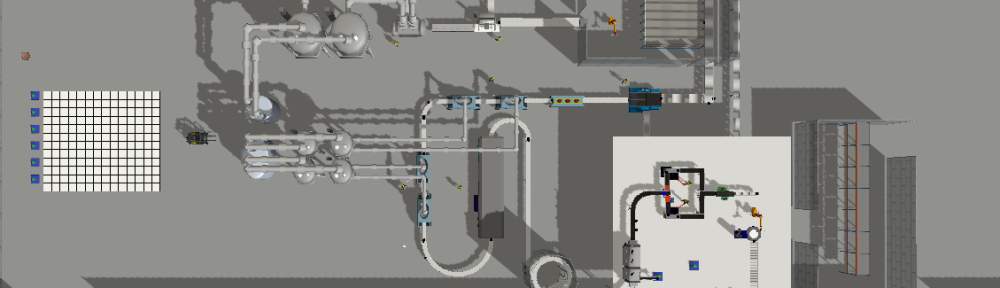
Nous sommes parvenus à modéliser un atelier artisanal de production de pizzas, fonctionnel et fidèle à un environnement de production réel, avec un fonctionnement majoritairement manuel, mais assisté par certaines machines clés (four, doseuses, zones froides). Cette modélisation est représentée dans l’image du bas.
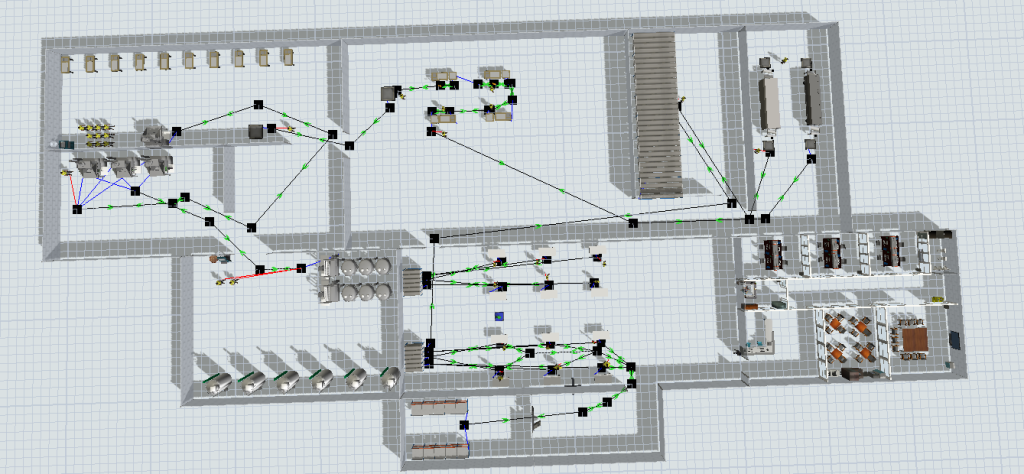
figure 29
L’atelier est structuré selon une organisation linéaire, avec un point d’entrée dédié à la réception des matières premières (zone de réception, silos, chambres froides) et un point de sortie situé au niveau du stockage et de l’expédition des produits finis. Cette configuration, courante même dans les structures artisanales, permet de séparer les flux entrants et sortants, évitant les croisements logistiques. Enfin, cette disposition facilite les déplacements du personnel, assure une circulation fluide entre les postes de travail, et garantit une bonne visibilité sur l’ensemble du processus de fabrication.
Zone de réception des marchandises :
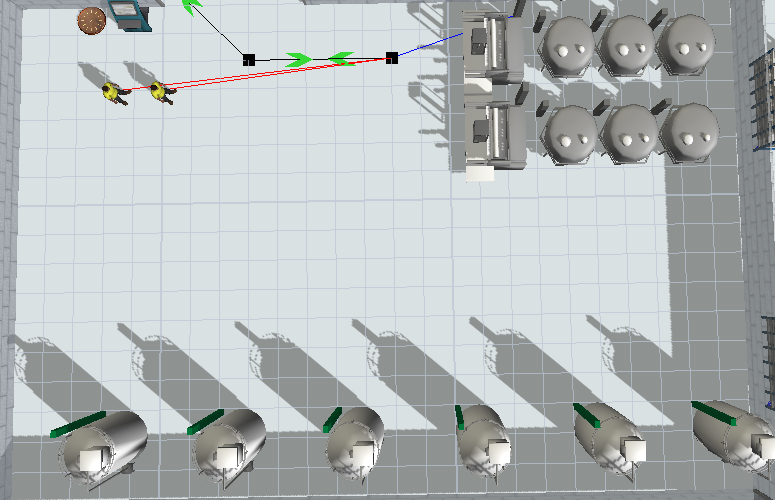
Les matières premières arrivent par la route et sont réceptionnées dans la zone prévue à cet effet. Les silos reçoivent les ingrédients secs (farine, levure), tandis que les chambres froides stockent les produits périssables (eau, garnitures, etc.). Cette étape corresponds au stock entrant (SE).
Préparation de la pâte :
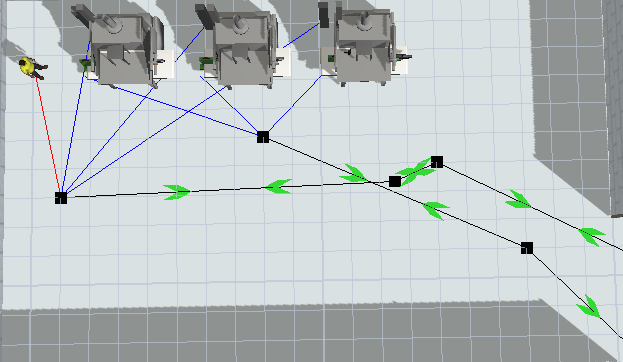
Les ingrédients stockés sont transférés vers la zone de préparation pâte, où des machines mélangent la farine, l’eau et la levure. Cette pâte brute est ensuite stockée avant façonnage.
Façonnage de la pâte :
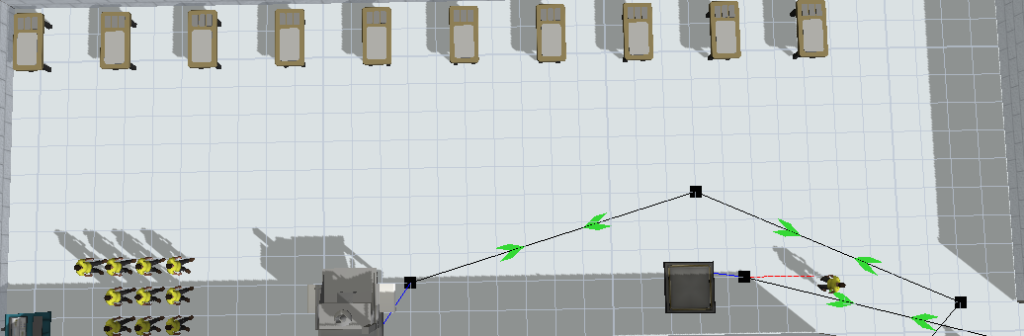
Les boules de pâte sont formées dans la zone de façonnage, prêtes à être aplaties et garnies. C’est une étape encore manuelle dans le modèle artisanal.
Garnissage :
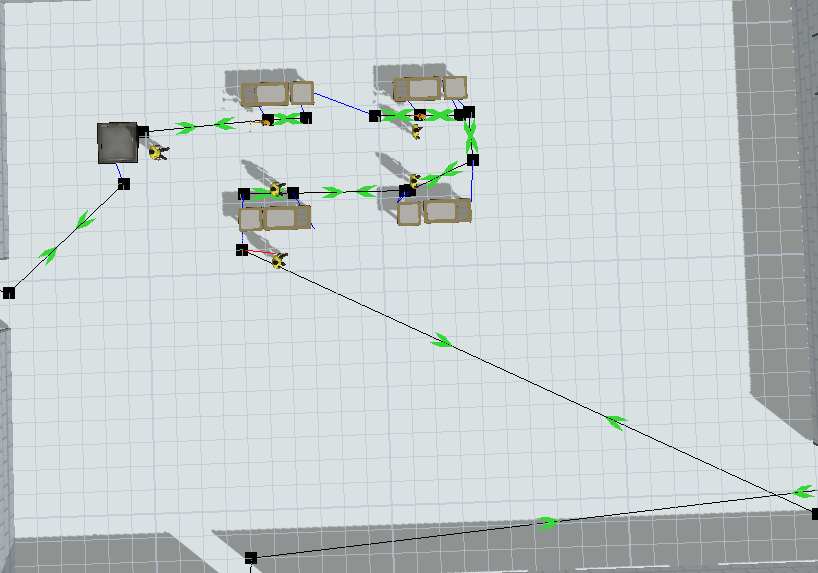
Dans cette zone, les pizzas sont garnies manuellement à l’aide de doseuses, avec des recettes standards ou spéciales (zone “recettes spéciales”). Les condiments (sauce tomate, fromage, olives, etc.) sont appliqués selon les proportions définies.
Cuisson :
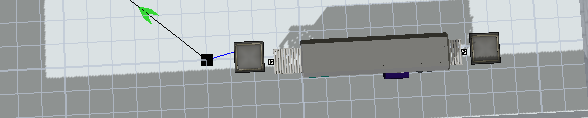
Une fois garnies, les pizzas sont transférées vers le four situé dans la partie droite du schéma. La cuisson est réalisée à haute température, avec un temps d’attente spécifique simulé.
Refroidissement :
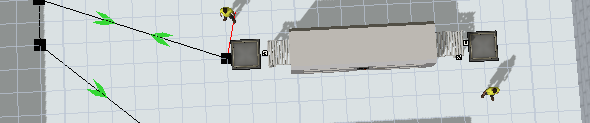
Les pizzas cuites passent ensuite dans une zone de refroidissement, avant d’être transférées dans des unités de congélation (zone très froide à -18 °C) pouvant accueillir jusqu’à 2000 pizzas simultanément.
Emballage :
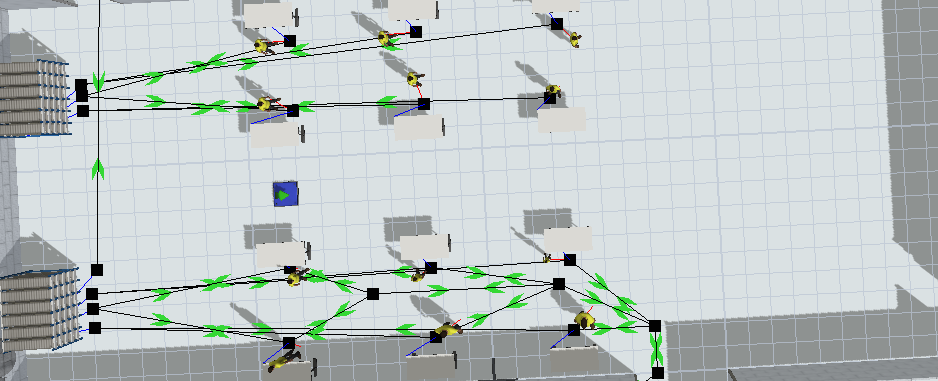
Après congélation, les pizzas sont dirigées vers la zone d’emballage, où elles sont conditionnées manuellement. Cette zone comprend également une zone de stockage temporaire (500 pièces visibles), en attente d’expédition.
Stock produits finis (Stock PF) :
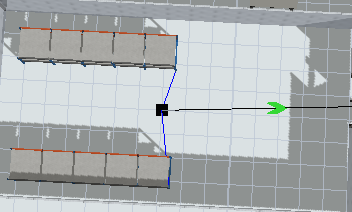
Les cartons emballés sont stockés dans une zone dédiée avant leur expédition. Cette zone assure le rôle de stock sortant (SS).
Expéditions :
Enfin, les commandes prêtes sont chargées sur les véhicules depuis la zone expéditions, pour être livrées aux clients.
6. Conclusion
Ce blog a présenté les différentes étapes et techniques mobilisées pour concevoir les deux modèles. Une description détaillée des outils utilisés ainsi que du déroulement de chaque phase de modélisation a également été fournie. L’objectif de ce document est de servir de support à toute personne souhaitant reproduire notre projet, voire l’améliorer par la suite. Les autres aspects du projet, notamment les problèmes rencontrés (techniques, personnels ou matériels), sont abordés dans un document complémentaire intitulé « Rapport », que vous pouvez consulter pour plus d’informations.